
Et gyllepumpestempler eller en laminar-flow-valse fejler sjældent på grund af bulktræthed. Skader starter ved overfladen: slid, erosion eller gentagen mekanisk kontakt fjerner materiale, indtil komponenten ikke længere holder sin tolerance. Det mest praktiske industrielle svar er et lag af hårdmetalkompositpulver aflejret ved termisk spray, beklædning eller svejsning. Korrekt specificeret holder dette lag med en bred margin længere end ubelagt stål; angivet dårligt, fejler det tidligt af årsager, der er helt undgåelige. Denne artikel forklarer, hvad hårdmetalkompositpulver er, hvordan det fremstilles, og hvordan man vælger en kvalitet, der fungerer i virkeligheden.
Hvad er Carbide Composite Pulver?
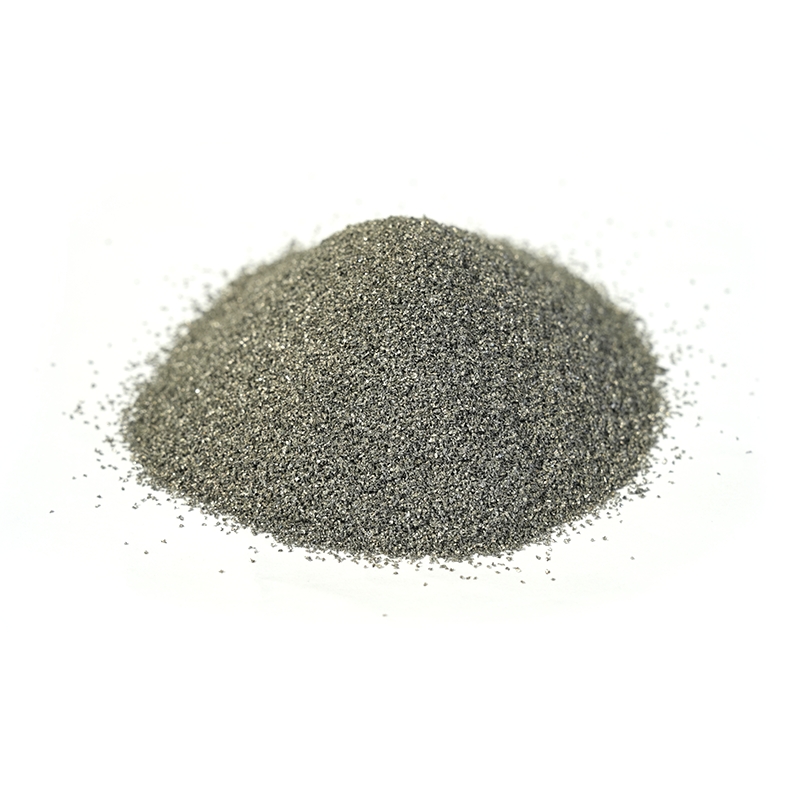
Carbid komposit pulvere er konstruerede materialer, der kombinerer en hård carbidfase med et duktilt metallisk bindemiddel. Karbidfasen, sædvanligvis wolframcarbid (WC) eller chromcarbid (Cr3C2), giver hårdhed og slidstyrke. Bindemidlet, typisk kobolt eller en nikkellegering, holder karbidpartiklerne sammen, absorberer slagenergi og giver aflejringens sejhed.
Ordet "sammensat" markerer den vigtige skelnen. Et rent carbidpulver er i det væsentlige en enkelt forbindelse. Et kompositpulver er en designet blanding, hvor fine carbidpartikler er ensartet fordelt gennem en metalmatrix. Når det føres gennem en sprøjtepistol eller beklædningshoved, smelter pulveret og størkner igen som en belægning, der opfører sig som en metalmatrixkomposit: hård nok til at modstå slid, men alligevel hård nok til at klare mekaniske stød.
 Carbide komposit pulver til slidbestandige belægninger Dette pulver blander flere karbider med et metalbindemiddel for høj hårdhed og korrosionsbestandighed. Dens ensartede partikelfordeling passer til HVOF- og HVAF-sprøjtning, hvilket gør den relevant for værktøj og dele udsat for slid og oxidation. Se produkt →
I praksis er karbidpartikelstørrelse og bindemiddelindhold de to håndtag, der styrer belægningsadfærd. Finere karbidpartikler producerer glattere, tættere overflader, der modstår finpartikelerosion godt; grovere hårdmetaler modstår udhulende slid, men efterlader en mere ru finish. Bindemiddelindholdet ligger normalt mellem 10 og 25 vægtprocent: mere bindemiddel tilføjer sejhed, mens mindre bindemiddel øger hårdheden på bekostning af skørhed. Købere i slidkritiske industrier springer i stigende grad over generiske råvarekvaliteter og specificerer kompositpulvere, der er formuleret til en kendt fejltilstand.
Hvordan Carbide Composite Pulvere fremstilles
Tre faktorer bestemmer det meste af ydeevneforskellen mellem godt og dårligt karbidkompositpulver: produktionsvejen, pulverstørrelsen og kvaliteten af karbid-bindemiddelgrænsefladen.
Sintret og knust
En blanding af karbid og bindemiddel sintres til en fast blok, knuses derefter og klassificeres i pulver. De resulterende partikler er kantede og blokerede. Denne rute producerer tætte, stærke partikler og er almindelig i HVOF-sprøjtning, hvor belægningsdensiteten betyder mere end perfekt sfærisk tilførsel.
Agglomereret og sintret
Fint carbid- og bindemiddelpulver blandes med et organisk bindemiddel, spraytørres til sfæriske agglomerater og sintres for at smelte faserne sammen og fjerne den organiske komponent. Sfæriske partikler flyder mere jævnt gennem pulverfødere og producerer mere ensartede belægninger, hvorfor denne rute dominerer supersonisk sprøjtning og laserbeklædning.
Pulverstørrelse
Det endelige klassificeringstrin bestemmer partikelstørrelsesfordelingen. Grove snit bygger hurtigt tykke lag, men efterlader en mere ru overflade; fine snit producerer tætte, glatte belægninger, men fodres mindre let. Leverandører, der kontrollerer både skærepunkterne og fordelingsformen, giver belægningsingeniøren en meget mindre procesvariation at styre.
| Produktionsrute | Partikelform | Typisk brug |
|---|---|---|
| Sintret og knust | Kantet, blokeret | HVOF belægninger, tætte aflejringer |
| Agglomereret og sintret | Kugleformet, porøs | Termisk spray, laserbeklædning, konsekvent fodring |
Fælles kompositioner og hvad hver enkelt er til
To systemer dominerer industriel praksis: WC-Co og Cr3C2-NiCr. Ved at kende de praktiske grænser for hver enkelt undgås de mest almindelige specifikationsfejl.
| System | Hårdhed | Max service temp. | Nøglestyrke | Typisk anvendelse |
|---|---|---|---|---|
| WC-Co | 1100–1300 HV | Cirka 450 °C | Slidstyrke, sejhed | Skæreværktøj, sliddele, værktøjssamlinger |
| WC-Ni eller WC-Co-NiCr | 1000–1200 HV | Cirka 500 °C | Bedre korrosionsbestandighed | Ruller, aksler, hydrauliske komponenter |
| Cr3C2-NiCr | 800–1000 HV | Cirka 850 °C | Slid- og oxidationsbestandighed ved høje temperaturer | Turbinedele, højtemperaturslæder, dyser |
Reglen for hurtig udvælgelse er enkel. Hvis komponenten kører køligt, og slid er hovedfjenden, er WC-Co standard. Hvis der er korrosion, skal du flytte til et nikkelbaseret bindemiddel. Hvis overfladetemperaturen overstiger 500 °C, er Cr3C2-NiCr normalt den rigtige familie.
Hvor Carbide Composite Pulvere leverer værdi
Carbide komposit pulvere tjener deres omkostninger i miljøer, hvor nedetid er dyrt og udskiftning er vanskelig.
- Slidbestandige belægninger til procesudstyr: ruller, akselbøsninger, bøsninger, stempler og stempelstænger er almindelige kandidater. En wolframcarbidbelægning påført ved supersonisk sprøjtning eller HVOF forlænger overfladens levetid flere gange sammenlignet med hærdet stål.
- Skære- og boreværktøj: minebor, vejfræsere og metalskærende skær er afhængige af WC-baserede kompositter for hårdhed ved skærkanten.
- Reparation og genfremstilling: slidte dele genopbygges af laserbeklædning eller plasmabeklædning med en hårdmetalkomposit, hvilket genopretter dimensioner og forbedrer den originale specifikation på samme tid.
- Højtemperaturkomponenter: Cr3C2-NiCr-belægninger beskytter dele i gasturbine- og forbrændingsmiljøer, hvor hårdhed alene ikke er nok.
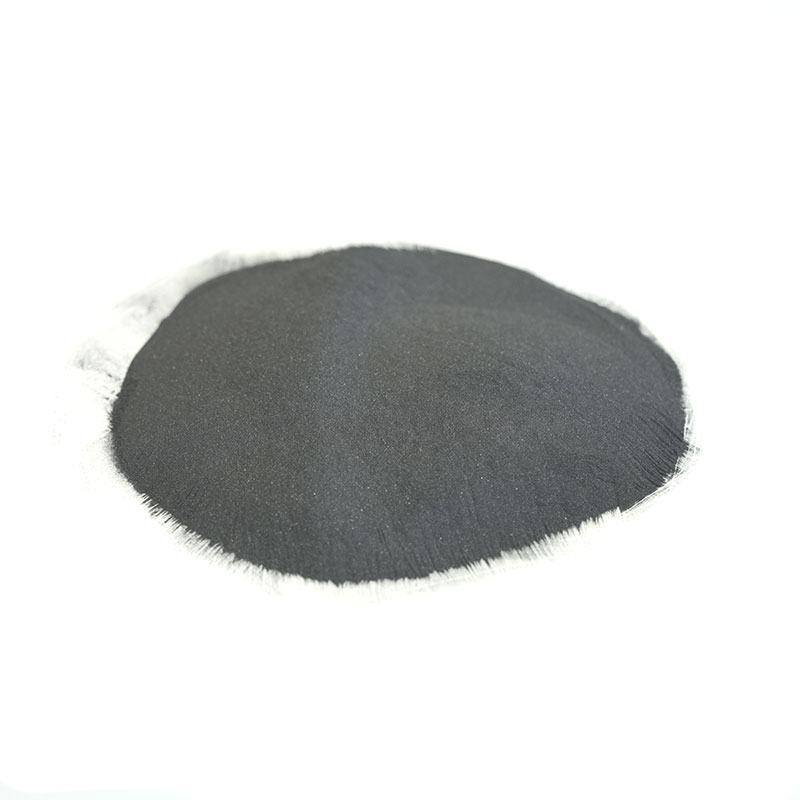 Tungsten Carbide Thermal Spray Powder Series Denne serie er udviklet til termiske sprøjte- og beklædningsprocesser og inkluderer kobolt- og nikkelmatrixlegeringer med varieret karbidindhold. Den adresserer højtemperaturerosion, stenslid og korrosion af smeltet metal og understøtter reparations- og OEM-belægningsapplikationer. Se produkt →
Til en belægningspåføring skal pulveret passe til sprøjteprocessen og den ønskede overfladefinish. Termiske spraykvaliteter er konstrueret til ensartet foder- og partikelmorfologi, hvilket er grunden til, at brugen af et dedikeret termisk spraypulver normalt slår en generisk kvalitet i brug. Den samme tankegang gælder for reparationsarbejde: I stedet for at skrotte en dyr aksel eller rulle på grund af lokalt slid, kan en butik bygge overfladen tilbage med en hårdmetalkomposit og afslutte den til den oprindelige tolerance. Den reparerede del overgår ofte originalen, fordi den konstruerede overflade aldrig var en del af det oprindelige design.
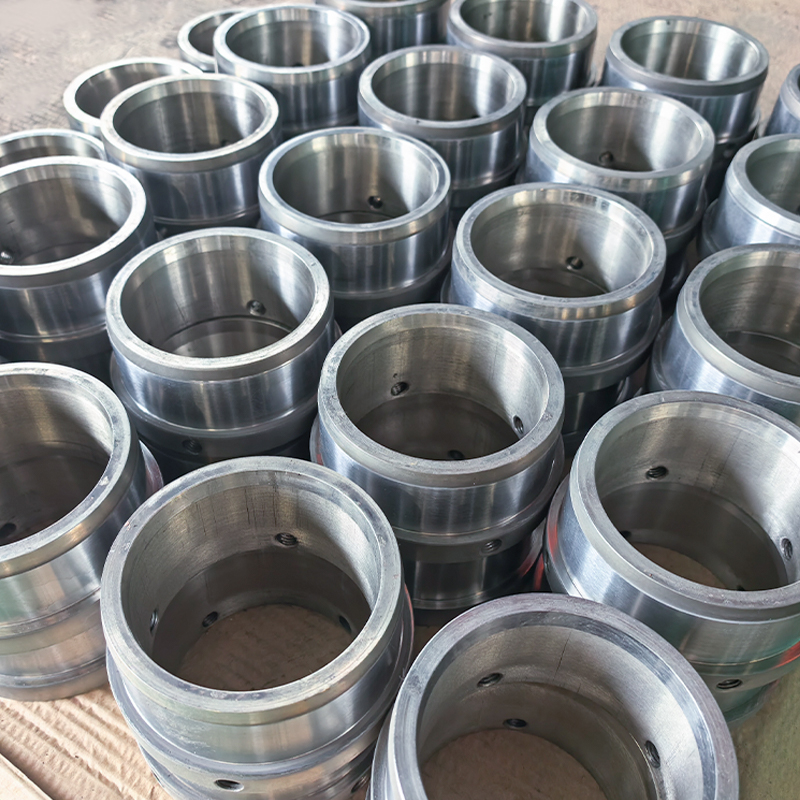
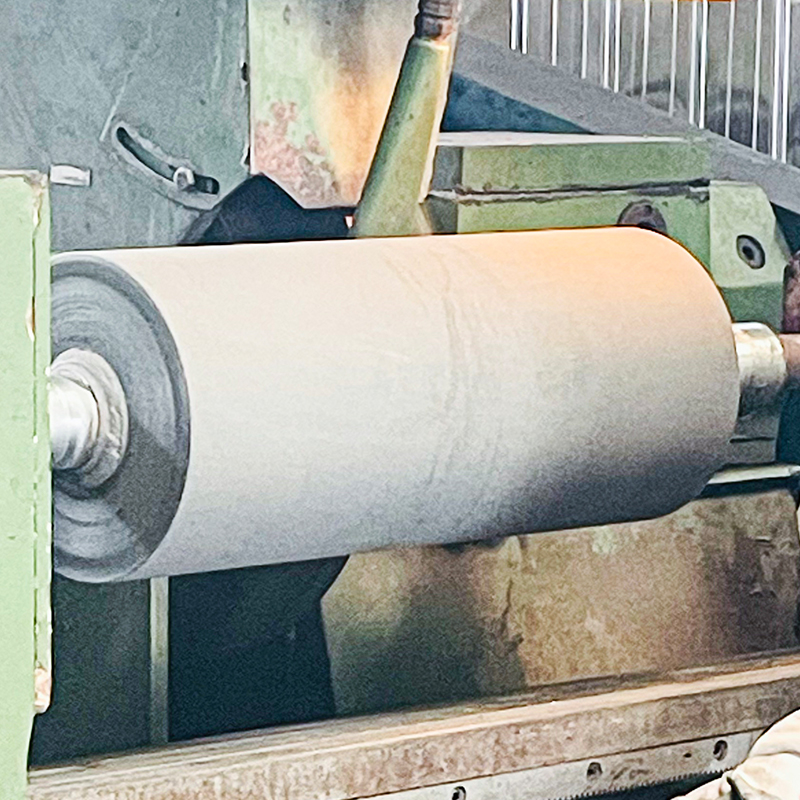 Tilpassede Tungsten Carbide Coated Components Dette tilbud giver klar til installation coatede ruller, bøsninger og aksler med wolframcarbid eller keramiske finish. Det passer til fabrikker, der søger kvalificerede coatede dele uden in-house coating-trin, og leverer slidstyrke til krævende opgaver. Se produkt →
For OEM-dele og udskiftningskomponenter foretrækker mange fabrikker en komplet belagt komponent frem for et in-house belægningstrin. Tungsten-carbid-belagte ruller, stempler og muffer leveres derefter klar til installation, med belægningen allerede kvalificeret til den angivne pligt.
Sådan vælger du den rigtige karakter
Udvælgelsen starter med driftstilstanden, ikke med pulverkataloget. Arbejd gennem disse punkter i rækkefølge, og kandidatlisten indsnævres hurtigt.
- Identificer den dominerende slidtilstand. Slid, erosion, glidende slid og kavitation favoriserer hver især forskellige karbidstørrelser og bindemiddelindhold.
- Indstil servicetemperaturen. Over ca. 500 °C mister WC-baserede kompositter hårdhed, og belægningen kan nedbrydes; skifte til Cr3C2-NiCr.
- Tjek det kemiske miljø. Nikkelbindemidler modstår vandig korrosion langt bedre end kobolt i mange procesvæsker; sur service kan kræve en forseglet eller specialkvalitet.
- Vælg partikelstørrelsesfordelingen. Den kontrollerer belægningsdensiteten, overfladeruheden og den maksimale praktiske belægningstykkelse.
- Tilpas pulveret til processen. HVOF og supersonisk sprøjtning har brug for en størrelse snit, der føder pålideligt; laserbeklædning har brug for et andet vindue; oxyacetylen spraysvejsning tolererer et bredere område.
En almindelig fejl er at vælge udelukkende på hårdhed. Belægningen med det højeste Vickers-tal kan svigte tidligt, hvis bindemidlet korroderer, eller driftstemperaturen blødgør matrixen. Dette er grunden til, at erfarne købere giver leverandøren det fulde driftsbillede, inklusive temperatur, medier, slidtilstand og overfladefinishmål, snarere end blot en hårdhedsværdi. En god ressource til at sammenligne egenskaber på tværs af hele materialefamilien er vores hårdmetalkompositpulvertype og valgvejledning, som dækker de samme beslutninger mere i dybden.
Når en karakter er valgt på listen, lukker verifikation sløjfen. En hurtig metallografisk kontrol bekræfter carbidfordeling og porøsitet, mens en hårdhedsgennemgang på tværs af belægningslaget viser, om aflejringen matcher specifikationen. For kritiske komponenter betyder test af bindingsstyrke og procesdokumentation lige så meget som selve pulverkemien.
Konklusionen er enkel. Carbide komposit pulver er ikke et enkelt materiale; det er et designsystem. Karbidkemi, bindemiddelmetallurgi, produktionsvej og partikelstørrelse ændrer alle det endelige resultat. Få dem rigtigt, og en belagt komponent bliver en planlagt vedligeholdelsesdel i stedet for en nødsvigt. Få dem forkert, og ingen belægningstykkelse vil redde jobbet.
Enhver slidkritisk applikation starter med en klar definition af fejltilstanden og serviceomslaget. Når disse er kendt, kan det rigtige hårdmetalkompositpulver specificeres, påføres og verificeres, og anlægget får det, det rent faktisk har brug for: en overflade, der holder indtil det planlagte vedligeholdelsesvindue.