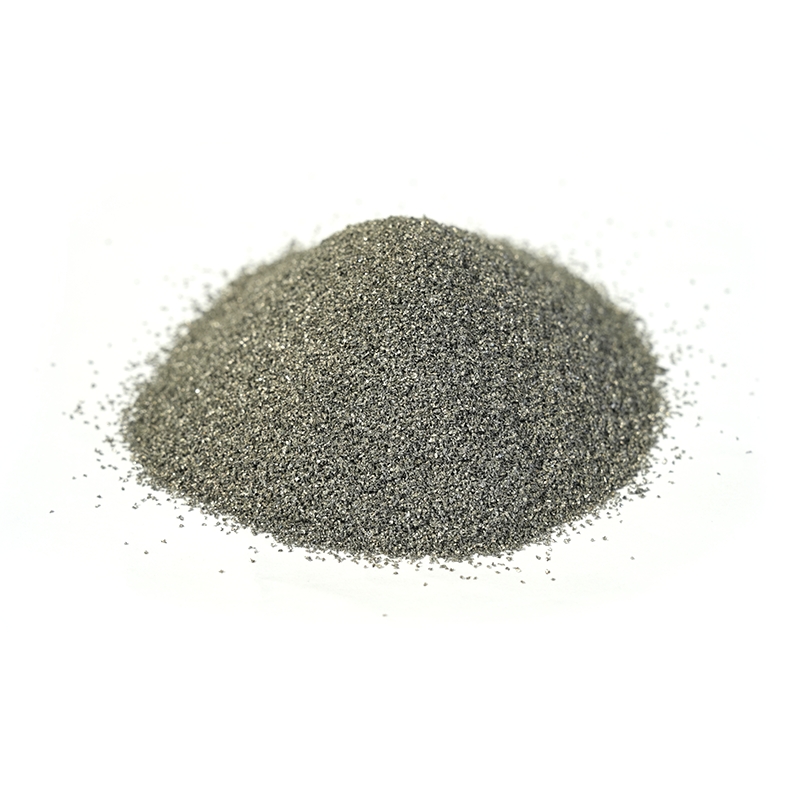

Koboltbaseret legeringspulver får sjældent meget opmærksomhed, før en del holder op med at virke. I årenes løb har vi set det redde ventilsæder, der blev udskiftet med få måneders mellemrum, holde pumpestempler i live i kemiske fabrikker og holde overfladen på varme, slibende ruller længe efter, at blødere materialer havde givet op. Hvis du beslutter dig for, om en koboltlegering passer til din anvendelse, gennemgår denne guide, hvad pulveret faktisk er, hvilke familier der betyder noget i praksis, hvordan det fremstilles, og hvordan du vælger en kvalitet uden at betale for egenskaber, du aldrig vil bruge.
Hvad koboltbaseret legeringspulver faktisk er
Koboltbaseret legeringspulver er et metallisk råmateriale, hvor kobolt danner basis for kemien, som normalt bidrager et sted mellem 40% og 65% af den samlede vægt. Alt andet tilføjes bevidst, element for element, for at udføre et bestemt job. Chrom, normalt 20% til 30%, bygger det beskyttende oxidlag, der modstår oxidation og varm korrosion. Wolfram og molybdæn øger varmestyrken og kombineres med kulstof for at danne hårde karbidpartikler. Kulstof er faktisk hårdhedsskiven: et højere kulstofniveau producerer mere karbid, mere slidstyrke og mindre duktilitet. Nikkel forbedrer sejhed og termisk stabilitet, mens silicium, bor og jern forekommer i mindre mængder for at justere smelteadfærd og omkostninger.
Der er også en metallurgisk grund til, at disse legeringer opfører sig så anderledes end nikkel- eller jernbaserede pulvere. Kobolt ændrer krystalstruktur med temperaturen, og dens lave stablingsfejlenergi gør det muligt at arbejde-hærde under glidende kontakt. Det praktiske resultat er usædvanlig modstandsdygtighed over for gnidning, kavitation og metal-til-metal-slid, hvilket er præcis den slags skade, der ødelægger en tætningsflade, selv når en dels bulk-hårdhed ser helt passende ud på papiret.
Hovedtyper og hvad hver enkelt gør godt
Koboltfamilien er bred, og karakternavne alene fortæller dig meget lidt. Det er langt mere nyttigt at sortere pulvere efter det job, de forventes at udføre.
| Familie | Typiske legeringselementer | Hårdhedsområde | Egner sig bedst til |
|---|---|---|---|
| Co-Cr-W-C | 25-30 % Cr, 4-15 % vægt, 0,5-3 % C | 38-52 HRC | Alvorlig slid og metal-til-metal glidning ved temperatur |
| Co-Cr-Mo | 27-30% Cr, 5-7% Mo, lavt kulstofindhold | 25-35 HRC | Korrosion plus varme, hvor slagtolerance har betydning |
| Co-Cr-W-Ni | Cr og W med 5-15% Ni | 30-45 HRC | Slidstyrke, hvor revner er et reelt problem |
| Co-Ni-Cr-W | Høj Ni, moderat Cr og W | 25-40 HRC | Varm hårdhed kombineret med bedre sejhed |
| Co-Cr-W-C med karbidtilsætning | Carbid blandet ind i koboltmatrixen | 50-60 HRC og derover | Skærekanter og ekstreme slibende forhold |
Hårdhed er dog kun ét tal. En 50 HRC koboltlegering med en tung carbidfraktion kan være et dårligt valg til en overflade, der tager slag, mens en blødere, hårdere kvalitet kan overleve den med en bred margin. Før vi anbefaler en kemi, spørger vi normalt, hvordan fejlen ser ud på den beskadigede del, fordi det enkelte spørgsmål sparer flere penge end noget specifikationsark.
 Koboltbaseret legeringspulver til slid og højtemperaturservice Kobolt-krom-wolframpulver til overlejringssvejsning, spraysvejsning og højtemperaturkomponenter; flere kvaliteter og hårdhedsintervaller understøtter beslutninger om slid, korrosion og stød. Se produkt →
Hvorfor disse legeringer overlever vanskelige forhold
Koboltlegeringens omdømme hviler på en kombination af egenskaber, der sjældent optræder sammen i ét materiale.
- Varm hårdhed: Disse legeringer bevarer en nyttig hårdhed op til omkring 600 til 800 grader Celsius, hvilket er grunden til, at de er almindelige i varmformning og ventilapplikationer.
- Slidstyrke og klæbende slidstyrke: koboltoverflader modstår svejsning til en modflade, så glidende par holder betydeligt længere.
- Kavitations-erosionsbestandighed: pumper, propeller og hydrauliske komponenter har mere gavn af dette end af rå hårdhed.
- Oxidations- og sulfideringsbestandighed: Det kromrige oxidlag beskytter overfladen i ovn- og røggasmiljøer.
- Korrosionsbestandighed: Ydeevnen varierer med kemi, men kobolt-chrom kvaliteter håndterer mange syrer, chlorider og processtrømme godt.
- Vedhæftningsadfærd: kobolt pulveriserer let våde stålunderlag, hvilket giver beklædning og sprøjtesvejsning en pålidelig metallurgisk binding.
Afvejningerne er lige så reelle. Kobolt er et dyrt metal, bearbejdning af en koboltbaseret aflejring er langsomt arbejde, og en dårligt kontrolleret proces kan fortynde belægningen med jern fra underlaget, indtil de egenskaber, du har betalt for, forsvinder. Disse legeringer tjener deres omkostninger på bestemte steder, ikke overalt.
Hvordan pulveret er lavet, og hvad man skal tjekke
Det meste koboltbaserede legeringspulver i dag fremstilles ved gasforstøvning. Ladningen smeltes, ofte under vakuum eller en inert atmosfære, så reaktive grundstoffer som chrom ikke går tabt til oxidation, og væskestrømmen brydes op af en højtryksgasstråle til fine dråber, der størkner til næsten sfæriske partikler. Sfærisk pulver strømmer konsekvent gennem et beklædningshoved eller en sprøjtepistol og producerer en tættere aflejring end uregelmæssigt knust materiale.
Partikelstørrelsen er tilpasset den proces, du har til hensigt at køre:
- Omtrent 15 til 45 mikron til laserbeklædning og additiv fremstilling, hvor der er behov for fine lag og glatte spor.
- Omtrent 45 til 106 mikron til højhastigheds oxygenbrændstof og plasmasprøjtning.
- Omtrent 53 til 150 mikron til plasmaoverført lysbue og oxyacetylen spraysvejsning, hvor højere tilspændingshastigheder dominerer.
Når en levering ankommer, er tallene værd at læse omhyggeligt den kemiske analyse, partikelstørrelsesfordelingen med D10-, D50- og D90-værdier, oxygenindhold, tilsyneladende og tap-densitet, flowhastighed, partikelmorfologi og niveauet af satellitter og porøsitet. Et pulver, der opfylder kemispecifikationen, men som har et højt iltindhold eller en bred størrelsesspredning, vil forårsage porøsitet og inkonsekvente aflejringer, og ingen operatørfærdighed kompenserer fuldt ud for det.
Få pulveret på delen
Påføring af pulveret er der, hvor de fleste belægningsproblemer begynder, og valget af proces former alt nedstrøms. Laserbeklædning giver et tyndt, præcist spor med meget lav fortynding og en lille varmepåvirket zone, som passer til tætningsflader, akseltapper og lokale reparationer. Højhastighedssprøjtning af oxygenbrændstof giver tætte, lavoxidbelægninger over større områder og er populær til ruller og hydrauliske stænger. Oxyacetylen spraysvejsning forbliver en pålidelig vej til tykkere aflejringer på ventilsæder og lignende dele, mens plasmaoverført lysbue giver høje aflejringshastigheder til beskyttelse mod kraftigt slid.
Uanset metoden er kontrollerne ens: forvarmningstemperatur, pulvertilførselshastighed, kørehastighed, sporoverlapning og fortynding. At få disse forkerte viser sig senere som revner, afskalninger eller en belægning, der simpelthen slides hurtigere end forventet.
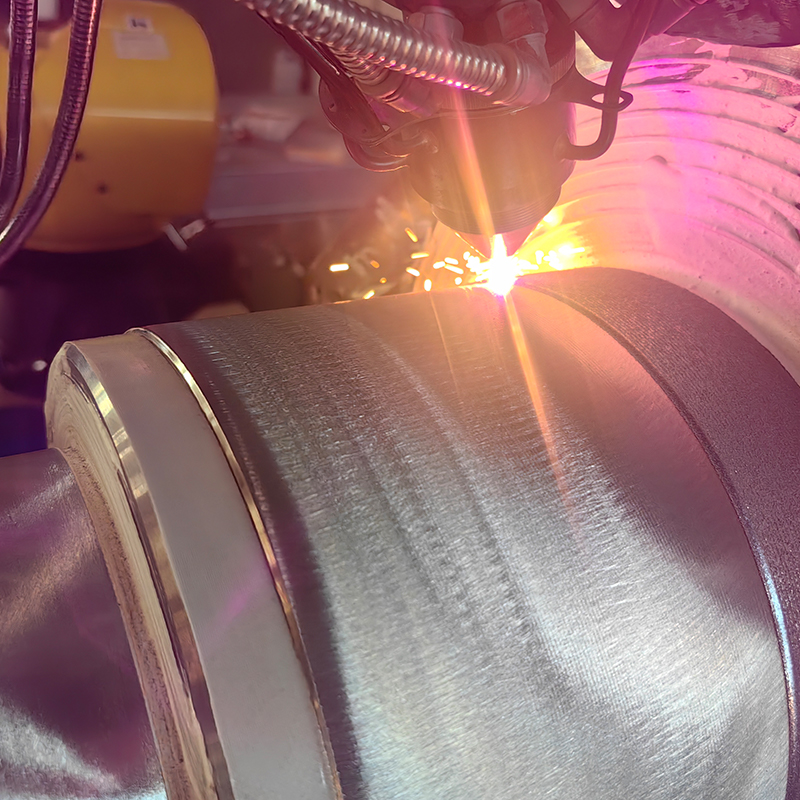 Laserbeklædningsservice til overflademodifikation og komponentreparation Laserbeklædning til slidte ruller, skruer eller stempler og til overflademodifikation; metallurgisk binding forbedrer slid, korrosion, varme, oxidation eller elektriske egenskaber. Se produkt →
Fra belægning til færdig komponent
En belægning er kun så god som delen under den. Mange kunder kommer til os med en slidt rulle, skrue eller stempel og en produktionsdeadline, og det, de faktisk har brug for, er en færdig komponent frem for en pulverspecifikation. I de tilfælde løber arbejdet fra pulvervalg over overfladeforberedelse, belægning, bearbejdning og slutkontrol i forhold til den originale tegning.
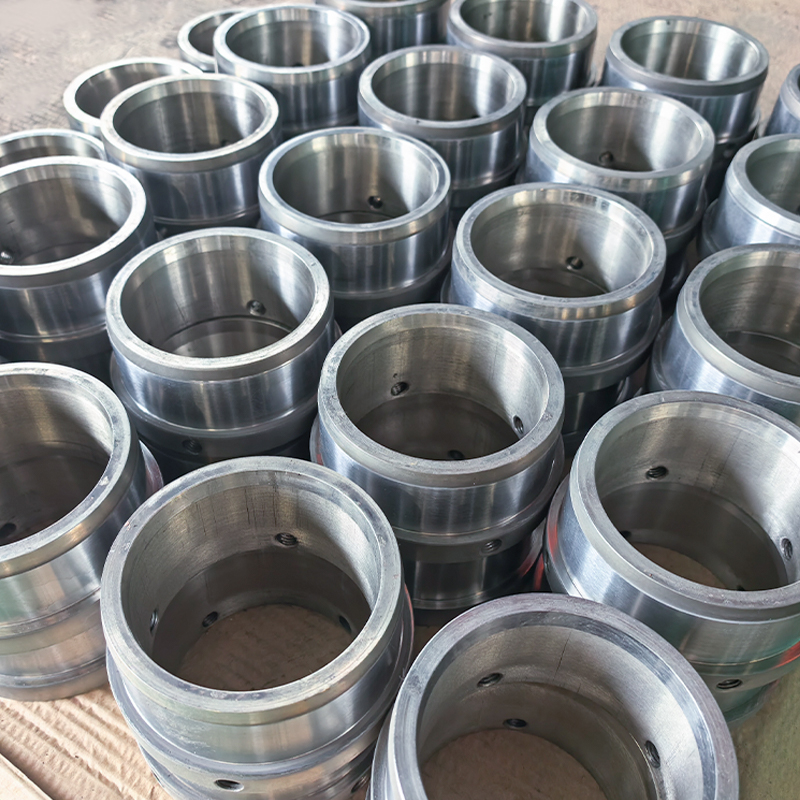
Valser er det mest almindelige eksempel: arbejdsruller, styreruller, laminære flowruller og spejl- eller matruller afhænger alle af en hård, ensartet overflade, der holder sin finish under belastning. Skruer, akselbøsninger, bøsninger og pumpestempler følger samme logik, hvor belægningen er valgt til den dominerende slidmekanisme og dimensionerne kontrolleret, så delen passer tilbage i maskinen uden ændringer.
Valg af det rigtige pulver: En praktisk tjekliste
Hvis du indsnævrer en karakter, dækker denne sekvens de fleste af de beslutninger, der betyder noget:
- Identificer den dominerende skadesmekanisme. Slid, adhæsion, kavitation, oxidation og korrosion kræver forskellige kemier.
- Bekræft servicetemperaturen. Varm hårdhed hjælper kun, hvis delen virkelig er varm.
- Tilpas partikelstørrelsen til processen, ikke omvendt.
- Tjek kulstofniveauet i forhold til din tolerance for revner og bearbejdningsbesvær.
- Gennemgå substratet. Fortynding fra stål med lavt kulstofindhold kan blødgøre en højcarbidaflejring nær grænsefladen.
- Bed om en prøve og kør en prøvedel, før du forpligter dig til et produktionsbatch.
En ekstra bemærkning om omkostningerne: Fordi kobolt er dyrt, er den fornuftige tilgang normalt at påføre den som en belægning eller en indsats i stedet for at lave en hel komponent af den. Et beskedent lag på det rigtige sted overgår ofte en solid del lavet af en billigere legering til en brøkdel af materialeprisen.
Vi har brugt år på at matche koboltbaserede legeringspulvere til reelle slidproblemer, og det ærlige svar er, at ingen enkelt kvalitet løser alt. Hvis du kan dele komponenten, driftstemperaturen og en beskrivelse af, hvordan den aktuelle del fejler, kan vi foreslå en kemi, en partikelstørrelse og en procesrute, der passer. Du er velkommen til at gennemse vores sortiment af legeret pulver for at se, hvordan koboltkvaliteterne sidder sammen med nikkel-, jern- og karbidfamilierne, eller send en tegning og lad os arbejde igennem detaljerne med dig.