
Carbide pulver er den stille arbejdshest bag nogle af de hårdeste, længst holdbare komponenter i moderne industri. Fra wolframcarbidkornet bundet på et minebor til kromcarbidlaget, der holder en papirmøllevalse kørende i årevis, bestemmer disse pulvere, hvor godt en overflade modstår slid, erosion og varme.
I denne guide fortæller vi, hvad hårdmetalpulvere faktisk er, hvordan de fremstilles, hvordan hovedfamilierne adskiller sig, og hvad du skal tjekke, før du angiver en. Noterne nedenfor kommer fra det daglige arbejde hos Jiangsu Crystal Additive Manufacturing Co., Ltd., hvor vi producerer legerings- og carbidpulvere og også anvender dem som belægninger på kundedele.
Hvad er carbidpulver?
Carbid pulver er en findelt form af en karbidforbindelse, hvilket betyder kulstof kemisk kombineret med et metal. Metalpartneren bestemmer pulverets personlighed, og derfor er familien bred frem for single:
- Wolframcarbid (WC) er den bedst kendte og den hårdeste af de almindelige karbider, der bruges overalt, hvor alvorlig slid skal standses.
- Titaniumcarbid (TiC) tilbyder høj hårdhed ved lavere densitet og findes ofte i cermet-skær og stålbundet værktøj.
- Chromcarbid (Cr3C2) bytter lidt hårdhed for enestående modstandsdygtighed over for oxidation og varm korrosion.
- Vanadium-, niobium- og tantalcarbider optræder i mindre mængder som kornvæksthæmmere i hårdmetaller og værktøjsstål.
- Borcarbid og siliciumcarbid tjener nicher, hvor ekstrem høj hårdhed eller lav vægt betyder mere end sejhed.
Et punkt, der forårsager reel forvirring ved indkøb: Carbidpulver er ikke cementeret carbid. Hårdmetal er det færdige hårdmetal man får efter presning og sintring af pulver sammen med et metalbindemiddel som kobolt eller nikkel. Pulveret er råmaterialet; den sintrede indsats er produktet. Hold denne sondring i tankerne, og specifikationssamtaler bliver meget nemmere.
Hvordan fremstilles carbidpulver
Carbotermisk reduktion og direkte reaktion
For wolframcarbid starter den klassiske rute med wolframtrioxid blandet med kønrøg og opvarmet i en ovn ved omkring 1.400 til 2.000 grader Celsius. Kulstoffet tager ilten væk som kulilte, og tilbage er wolframcarbid. Procestemperatur, kulstofforhold og opholdstid afgør, om du ender med fint monokrystallinsk WC eller den hårdere eutektiske blanding af WC og W2C kendt som smeltet karbid.
Fræsning, klassificering og agglomerering
Den reagerede kage knuses derefter, formales og klassificeres. Jetfræsning og kuglefræsning reducerer partikelstørrelsen, mens luftklassificering og sigtning skærer fordelingen i brugbare kvaliteter. Til termisk spray- og laserbeklædning spraytørres pulvere ofte til sfæriske agglomerater og sintres derefter, hvilket giver god flydeevne og en forudsigelig smelteadfærd. Plasmasfæroidisering går et skridt videre og producerer glatte, fuldt tætte kugler til pulverfødere, der kræver de tætteste flowegenskaber.
Hvad vi tjekker på hver batch
- Partikelstørrelsesfordeling målt ved laserdiffraktion, ikke kun et sigteområde.
- Totalt kulstof, frit kulstof og oxygenindhold, da oxygen er fjenden af belægningsadhæsion.
- Kemisk sammensætning af XRF og ICP, herunder sporstoffer, der påvirker korrosionsadfærd.
- Tilsyneladende tæthed, tapdensitet og Hall flowhastighed for fodringskonsistens.
- Fase og mikrostruktur under mikroskopet for at bekræfte forholdet mellem WC og W2C.
Batch-to-batch stabilitet er det, der adskiller en leverandør fra en kilde. Når en belægningslinje kører med de samme parametre i flere måneder, vil et skift i partikelstørrelse eller iltniveau vise sig som porøsitet eller for tidligt slid, længe før det viser sig i et certifikat.
De vigtigste karbidpulverfamilier på et øjeblik
Tabellen nedenfor opsummerer de familier, vi oftest ser i slid-, korrosion- og højtemperaturarbejde. Hårdhedsværdier er typiske mikrohårdhedsintervaller for karbidfasen og vil variere med kvalitet, renhed og målemetode.
| Familie | Typisk hårdhed (HV) | Fremragende egenskab | Almindelig brug |
|---|---|---|---|
| Monokrystallinsk toilet | 1800-2400 | Klumpede, skarpe korn med høj sejhed | Skæreværktøj, slidplader, boreskær |
| Sammensmeltet WC / W2C | 2500-3000 | Hårdeste almindelige wolframcarbid, fremragende slidstyrke | Hardfacing, HVOF belægninger på minedrift og pumpedele |
| Titaniumcarbid (TiC) | 2800-3200 | Meget hård, lav densitet, kemisk stabil | Cermet-indsatser, stålbundet værktøj |
| Chromcarbid (Cr3C2) | 1300-1800 | Fremragende oxidationsmodstand ved forhøjet temperatur | Tætninger, kedelrør, varmesektionsbelægninger |
| Nikkel-wolframcarbid blandinger | Matrix 400-700 | Hårde partikler i en sej, korrosionsbestandig matrix | Ventiler, pumpemuffer, hydrauliske stænger |
| Borcarbid (B4C) | 2900-3800 | Ekstrem hårdhed med meget lav densitet | Dyser, sprængningsudstyr, afskærmning |
Når et enkelt karbid ikke er nok, kombinerer kompositpulvere hårde faser med en metallisk matrix, så belægningen kan tage både stød og slid. Denne kombination er årsagen til, at mange af vores kunder går fra en ren hårdmetal til en kompositkvalitet, når deres anvendelse involverer både glidende slid og stødbelastning.
 Carbide komposit pulver Vores Carbide Composite Powder er et højtydende industrielt materiale, der kombinerer en række forskellige carbider. Den har ekstrem høj hårdhed, slidstyrke og fremragende... Se produkt →
Valg af det rigtige hårdmetalpulver
Specifikationsark har en tendens til at ligne hinanden, men små forskelle ændrer levetiden dramatisk. Disse er de variabler, der betyder mest i praksis:
- Partikelstørrelsesfordeling. HVOF- og plasmasystemer kører normalt et snit som -45 15 mikron, mens plasmaoverført lysbue og laserbeklædning foretrækker grovere fraktioner, der tilføres jævnt og aflejrer effektivt.
- Morfologi. Kantede, knuste pulvere indlejres godt og er økonomiske; sfæriske, agglomererede og sintrede pulvere flyder bedre og producerer tættere, mere ensartede belægninger.
- Kemi og fasebalance. Samlet kulstof, frit kulstof og WC til W2C-forholdet bestemmer både hårdhed og risikoen for sprøde revner under drift.
- Iltindhold og renhed. Lavt iltindhold beskytter vedhæftning og reducerer porøsitet; uønskede metalliske spor kan ødelægge korrosionsevnen i kemiske miljøer.
- Matrix- eller bindemiddelindhold. En hårdere nikkel- eller koboltmatrix ofrer lidt hårdhed for slagfasthed og korrosionsbeskyttelse mellem de hårde partikler.
- Konsistens over tid. En stor batch betyder lidt. Spørg, hvordan leverandøren kontrollerer distribution og kemi på tværs af produktionskørsler.
Hvis du gerne vil have en mere detaljeret sammenligning af kvaliteter og fremstillingsruter, er vores artikel om karbidpulvertyper og specifikationer gennemgår valglogikken trin for trin.
Hvor hårdmetalpulver går til arbejde
Termisk spray er den største mængde påføring. Oxybrændstof- og plasmasprøjtning med høj hastighed forvandler karbidpulver til tætte, velbundne belægninger på pumpehjul, ventilsæder, tætningsringe og papir- eller filmruller. Laserbeklædning og plasmaoverført arc hardfacing gør noget lignende med en metallurgisk binding, som ofte er det bedste svar for dele, der udsættes for kraftige stød.
Udvendige belægninger er hårdmetalpulver udgangspunktet for skærende skær, bor, minehakke, slidplader og en lang liste af maskinkomponenter, hvor slid simpelthen ikke kan tolereres. Landbrug, cement, stål, olie og gas og elproduktion er alle afhængige af det, normalt uden at operatørerne nogensinde ser selve pulveret.
 Tungsten Carbide termisk spraypulver Sammensatte hårdmetallegeringer er designet til at imødekomme udfordringerne ved ganske mærkelige arbejdsforhold. Uanset om det er gaserosion ved høj temperatur, alvorligt klippeslid eller smeltning... Se produkt →
Fra pulver til færdig sliddel
En fordel ved at arbejde med en producent, der også driver sit eget malerværksted, er kontinuitet. Det samme team, der kontrollerer partikelstørrelse og kemi, kan rådgive om aflejringsprocessen og derefter levere den færdige del. Vores belægningstjenester dækker laserbeklædning, oxyacetylen-spraysvejsning, plasmakeramisk belægning, plasmabeklædning og supersonisk sprøjtning, hvilket betyder, at anbefalingen følger servicebetingelserne snarere end salgskataloget.
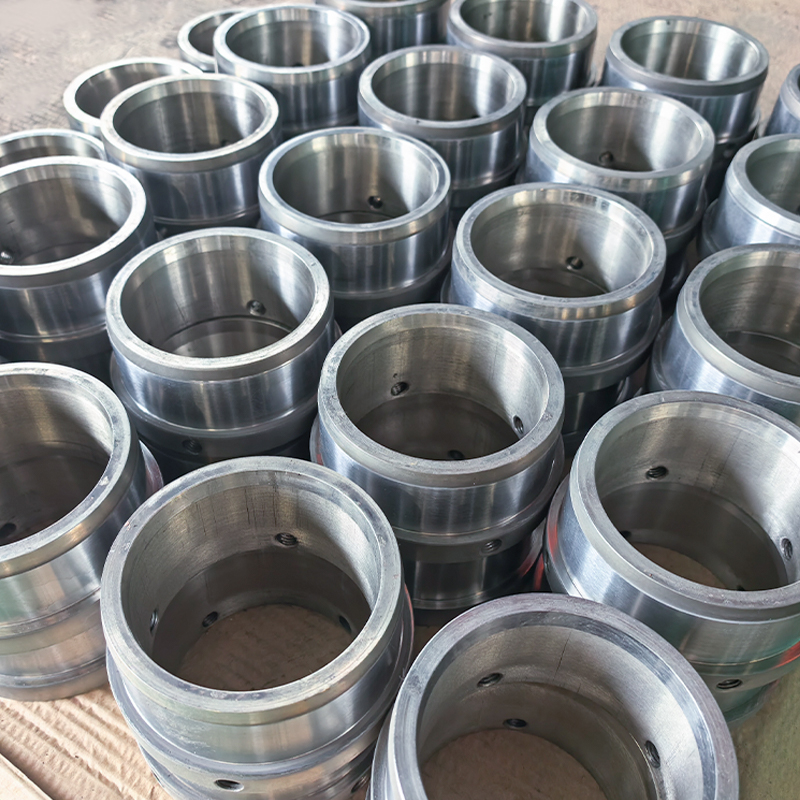
Den kæde ender i tilpassede slidkomponenter: ruller, aksler, bøsninger, bøsninger, stempler og skrueelementer bygget til tegning. Turbinelagsruller, spejlruller, laminære flowruller og revnepumpestempler deler alle det samme krav, en hård overflade over en sej kerne.
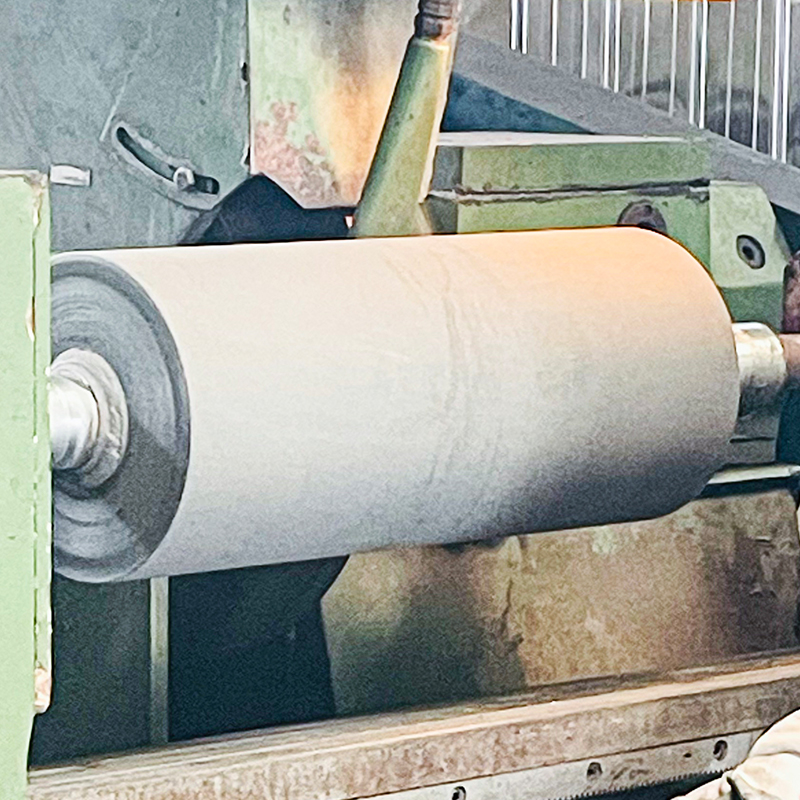 Tilpasset Tungsten Carbide Coated Roller Slidfaste hårdmetalbøsninger tilpasset LÆS MERE Se produkt →
At vælge karbidpulver er virkelig en samtale om driftsforhold. Send os underlaget, slidmekanismen, temperaturen, den forventede belægningstykkelse og den proces, du planlægger at bruge, så kan vi hurtigt indsnævre rækkevidden i stedet for at gætte. Hvis du stadig udforsker materialesiden, så start med pulverfamilierne i vores serie af hårdmetal og legeringspulver og matche karakteren til jobbet. Den tilgang har holdt ruller, pumper og skærende værktøjer kørende længere for vores kunder, og det koster normalt mindre end at lære lektien i marken.