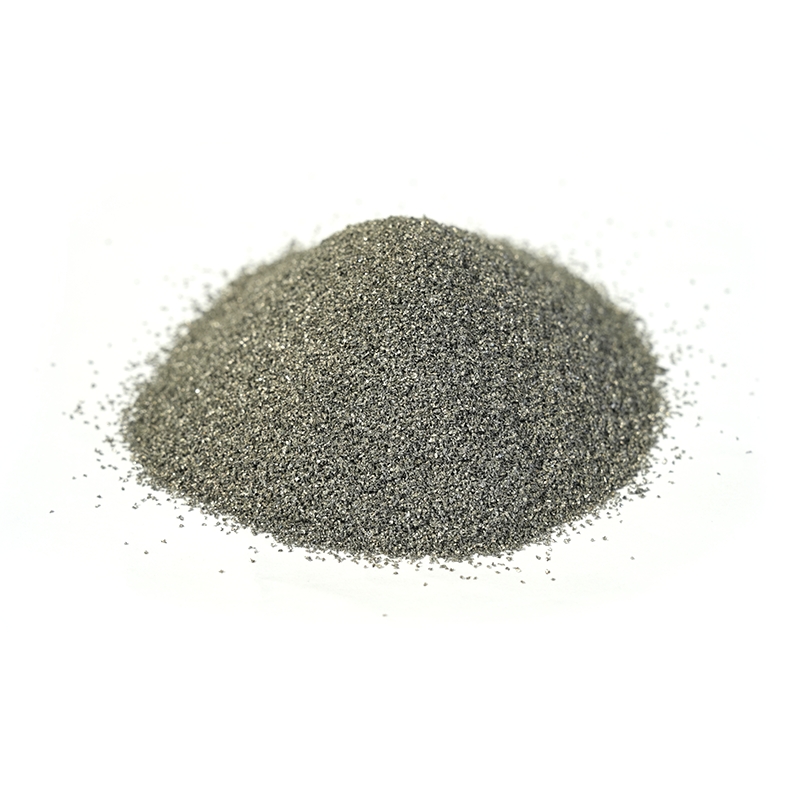

Enhver, der har brugt år på at stå ved siden af en pudderseng, vil fortælle dig det samme: Maskinen får opmærksomheden, men pulveret afgør resultatet. Additive fremstillingspulvere er ikke et råvarefyldstof - de er konstrueret råmateriale, og deres kemi, partikelstørrelsesfordeling, form og renhed følger med hver enkelt del, du bygger. Få dem rigtige, og processen bliver forudsigelig. Få dem forkert, og du bruger uger på at jagte porøsitet, du ikke kan forklare.
Vi har brugt lang tid på at producere legeringspulvere og sætte dem i gang i beklædning, sprøjtning og fremstilling af sliddele, så denne vejledning er skrevet fra butiksgulvet i stedet for brochuren. Det dækker, hvad disse pulvere er, hvordan hovedfamilierne adskiller sig, hvilke specifikationer der faktisk betyder noget, og hvordan man matcher et pulver til den proces, du kører.
Hvad additive fremstillingspulvere faktisk er
Ved pulverbaseret additiv fremstilling konsolideres et metalpulver lag for lag til en fast del. Bindingen sker på forskellige måder afhængigt af maskinen: en laser- eller elektronstråle smelter hvert lag i pulverbed-fusion, et printhoved afsætter bindemiddel i bindemiddelstråle før sintring, og en fokuseret energikilde smelter pulver, når det føres gennem en dyse i rettet energiaflejring.
Dette er værd at adskille fra konventionel pulvermetallurgi. Press-og-sinter PM tolererer uregelmæssige, kantede partikler, fordi pulveret komprimeres under højt tryk før opvarmning. Additive processer kan normalt ikke gøre det. Pulveret skal flyde, spredes i et tyndt, jævnt lag og absorbere energi konsekvent fra det ene lag til det næste. Derfor er AM-råmateriale næsten altid gas- eller plasmaforstøvet, sfærisk og stramt klassificeret - procesfysikken kræver det, ikke markedsføringen.
Der er også et praktisk overlap, der er værd at kende til. Pulvere udviklet til laserbeklædning og termisk sprøjtning er tætte fætre til printerpulvere: samme forstøvningsvej, samme metallurgi, ofte en anden størrelse snit. En leverandør, der forstår begge sider, kan normalt spare dig for mange forsøg og fejl.
De vigtigste pulverfamilier og hvad hver især er god til
De fleste industrielle AM-pulvere falder i en håndfuld familier. Tabellen nedenfor er et groft kort, ikke en regelbog - inden for hver familie er der snesevis af karakterer, og karakteren betyder langt mere end familienavnet.
| Pulver familie | Typiske styrker | Hvor det normalt bruges |
|---|---|---|
| Jernbaseret | Omkostningseffektiv, god hårdhed, let at efterbehandle | Generelle maskindele, værktøj, beklædning af stålkomponenter |
| Nikkelbaseret | Korrosionsbestandighed, sejhed, god opførsel ved høje temperaturer | Kemikalie- og procesudstyr, tilstødende dele til rumfart, beklædning |
| Nikkelbaseret superalloy | Styrke bibeholdt ved høj temperatur, oxidationsbestandighed | Hot-sektion komponenter, ovn hardware, energi udstyr |
| Kobolt-baseret | Slidstyrke, varm hårdhed, slidstyrke | Ventilsæder, skruer, pumpedele, hardfacing og beklædning |
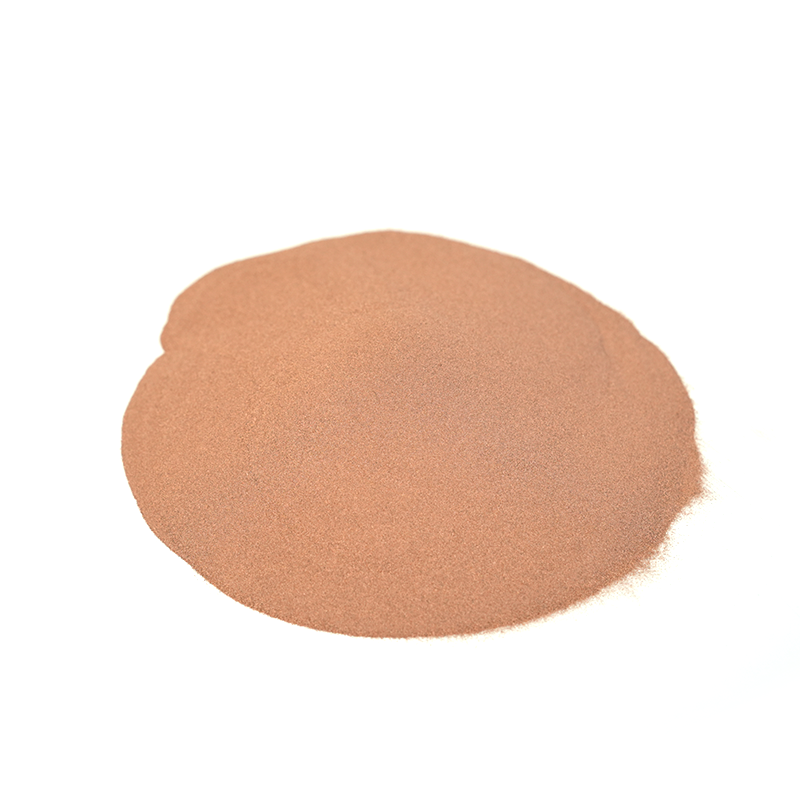
| Kobberbaseret | Termisk og elektrisk ledningsevne | Køleplader, induktionskomponenter, ledende indsatser |
| Carbid komposit | Meget høj hårdhed, fremragende slibende levetid | Skære- og mineværktøjer, slidplader, belægningslag |
| Keramik og oxid | Termisk barriere, isolering, kemisk inertitet | Plasma-sprøjtede belægninger, overflader med høj temperatur |
Koboltbaserede legeringer fortjener en særlig omtale, fordi de er slidbeskyttelsens arbejdshest. Hvor en del gnider, glider eller ser varm slibende kontakt, klarer en koboltkvalitet ofte hårdere, men mere skøre alternativer. Vi opbevarer en bred vifte af disse pulvere, netop fordi det samme materiale tjener både en printer og en svejsebrænder.
 Koboltbaserede legeringspulvere til slid og højtemperaturservice Gennemse SD-Co-kvaliteter, der spænder over 28-53 HRC for ventiler, matricer, rotorer og slidoverlays; sammenligne kemi og partikeludskæringer, før man vurderer fysisk adfærd. Se produkt →
Partikelstørrelse, form og de specifikationer, der betyder noget
To pulvere kan bære identiske kemicertifikater og opføre sig helt forskelligt i maskinen. Forskellen ligger normalt i de fysiske egenskaber, og det er dem, vi først diskuterer med enhver ny kunde.
Læsning af en pulverspecifikation
- Partikelstørrelsesfordeling: Snittet skal matche lagtykkelsen og maskinen. Et snit på 15–45 µm passer til fine pulverbedsystemer; 45-105 µm er mere typisk for rettet energiaflejring og elektronstrålearbejde.
- Kugleform og overfladetekstur: runde, glatte partikler spredes jævnt og flyder godt. Satellitter og uregelmæssige fragmenter forårsager striber og inkonsekvent smeltning.
- Flowhastighed og tilsyneladende tæthed: Disse fortæller dig, hvordan pulveret vil opføre sig i tragten og overmalingsmaskinen, ikke kun i et datablad.
- Ilt- og nitrogenindhold: den mest almindelige skjulte årsag til dårlig duktilitet og svejsefejl.
- Porøsitet inde i partikler: indre hulrum kan overleve smeltning og vises senere som gasporøsitet i delen.
- Fugt og forurening: især vigtigt med hygroskopiske kvaliteter og efter lang opbevaring.
Hvis du ønsker at gå dybere ind på, hvordan fordelingskurven påvirker reel byggeadfærd, er vores note vedr partikelstørrelsesfordeling gennemgår de praktiske konsekvenser.
Hvordan pulveret er lavet
Næsten hvert AM-grade metalpulver starter med en smeltning. Gasforstøvning bryder, der smelter til dråber med højtryks-inert gas og størkner dem til næsten sfæriske partikler - den mest almindelige vej for nikkel-, kobolt- og jernkvaliteter. Vandforstøvning er billigere og hurtigere, men giver uregelmæssige former, så det bruges hovedsageligt til presse-og-sinter og nogle beklædningsapplikationer. Plasmaforstøvning og centrifugalforstøvning producerer meget sfærisk, lavsatellitpulver, hvorfor de dominerer de mere krævende titanium- og superlegeringsmarkeder.
Forstøvningstrinnet er kun halvdelen af historien. Sigtning, klassificering, blanding og emballering afgør, om den specifikation, du modtager, matcher den specifikation, du har bestilt. I vores eget anlæg produceres pulveret fra den rå smelte til det færdige, sigtede produkt, hvilket er den eneste måde at holde iltoptagelsen og cross-batch variation under kontrol.
Matchende pudder til din proces
Der er ikke noget universelt "bedste" pulver - kun det bedste egnet til en proces, en geometri og et omkostningsmål. Pulverbed fusion ønsker fine, fritflydende snit og lavt iltindhold. Direkte energiaflejring er langt mere tolerant over for størrelse, men følsom over for foderkonsistens. Laserbeklædning sidder et sted midt imellem og fungerer normalt bedst med et grovere, stramt kontrolleret snit, så smeltebassinet holder sig stabilt ved hastighed.
Det hjælper også at tænke over, hvad der sker efter byggeriet. En kvalitet, der bearbejder smukt, kan være et dårligt valg for en del, der skal poleres, og en kvalitet med fremragende slidstyrke kan være svær at afslutte. At beslutte efterbehandlingsruten tidligt indsnævrer normalt pulvervalget til to eller tre kandidater.
 Laserbeklædningslegeringspulver i nikkel, kobolt og jern Gennemgå nikkel-, kobolt- og jernbaserede pulvere plus karbidkompositter med 53-150 µm snit og hårdhedsintervaller, for at vælge kvaliteter, før du planlægger efterbehandling. Se produkt →
Genbrug, håndtering og kvalitetskontrol
Pulver er dyrt, så næsten alle genbruger det. Det er fint, inden for grænserne. Hver cyklus udsætter materialet for varme, fugt og håndtering, og finstoffraktionen vokser, mens ilten kryber opad. En brugbar tilgang ser sådan ud:
- Spor antallet af genbrugscyklusser pr. batch, og optag det med buildet.
- Sigt igen efter hver bygning og kontroller fordelingen i forhold til det oprindelige snit.
- Mål iltindholdet med jævne mellemrum i stedet for at antage, at det er stabilt.
- Opbevar forseglet, tørt og tydeligt mærket - krydskontaminering mellem legeringskvaliteter er meget lettere at forårsage end at opdage.
- Træk partier på pension på bevis, ikke på vane.
For kritiske dele fanger en simpel indgående inspektionsrutine - kemi, distribution, flow og en visuel kontrol under forstørrelse - de fleste problemer, før de når maskinen.
Når pulveret forlader printeren
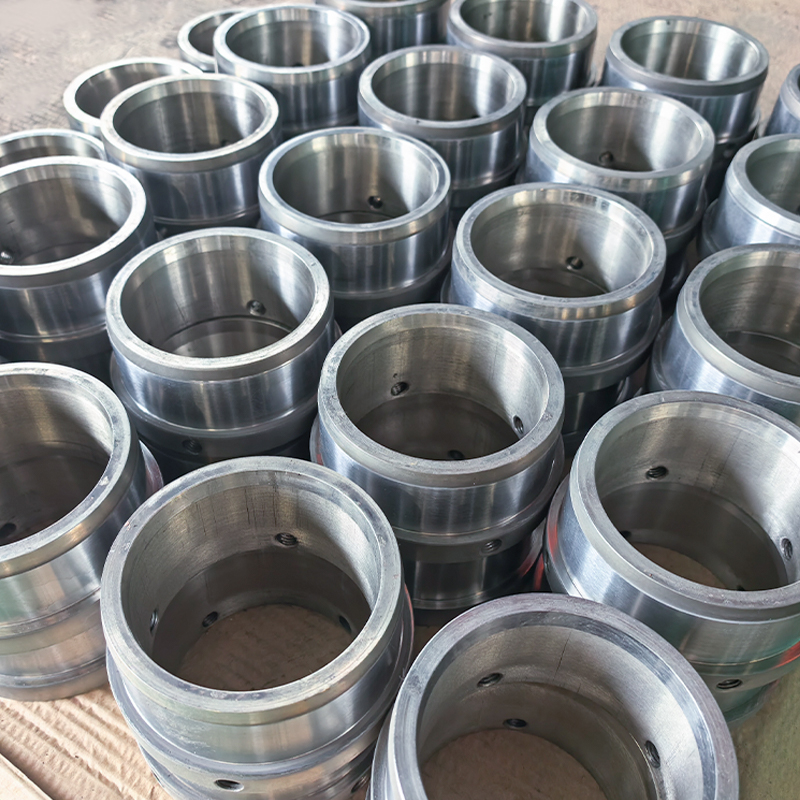
Ikke alle slidproblemer retfærdiggør en ny del. En stor rulle, en skruegang eller et pumpestempler er ofte langt mere økonomisk restaureret end udskiftet, og det er her de samme forstøvede pulvere tjener deres behold i en anden rolle. Gennem laserbeklædning , afsættes et metallurgisk bundet lag på en slidt overflade med minimal fortynding og meget lidt forvrængning, og komponenten går igen i brug med en hårdere overflade, end den havde oprindeligt.
Til slibende og eroderende brug er karbidbærende termiske spraypulvere ofte det bedste svar, der leverer et hårdt, godt bundet lag ved relativt lav varmetilførsel.
 Tungsten Carbide termiske spraypulvere til slibende slid Sammenlign kobolt-, nikkel- og NiCr-bundne carbidkvaliteter til HVOF, plasma og beklædning med rapporterede muligheder for hårdhed, kemi og partikelstørrelse. Se produkt →
Spørgsmål, der er værd at stille, før du afgiver en ordre
- Hvilken størrelse snit blev denne batch klassificeret til, og hvordan ser den faktiske fordelingskurve ud?
- Hvad er de målte ilt- og nitrogenniveauer, ikke de typiske værdier?
- Hvilken forstøvningsrute blev brugt, og hvordan blev satellitter og finstoffer fjernet?
- Kan leverandøren understøtte både pulveret og nedstrømsprocessen, såsom beklædning eller sprøjtning?
- Hvad registrerer deres batchsporbarhed egentlig?
En leverandør, der besvarer disse uden tøven, er normalt en leverandør, der forstår materialet frem for blot at opbevare det.
Additive fremstillingspulvere belønner lidt tålmodighed på udvælgelsesstadiet. Forstå familien, insister på den fysiske specifikation, match snittet til processen, og hold håndteringsdisciplinen stram. Gør det, og maskinen, parametrene og delens kvalitet bliver alt sammen meget nemmere at kontrollere — og pulveret holder op med at være den variabel, du ikke kan forklare.