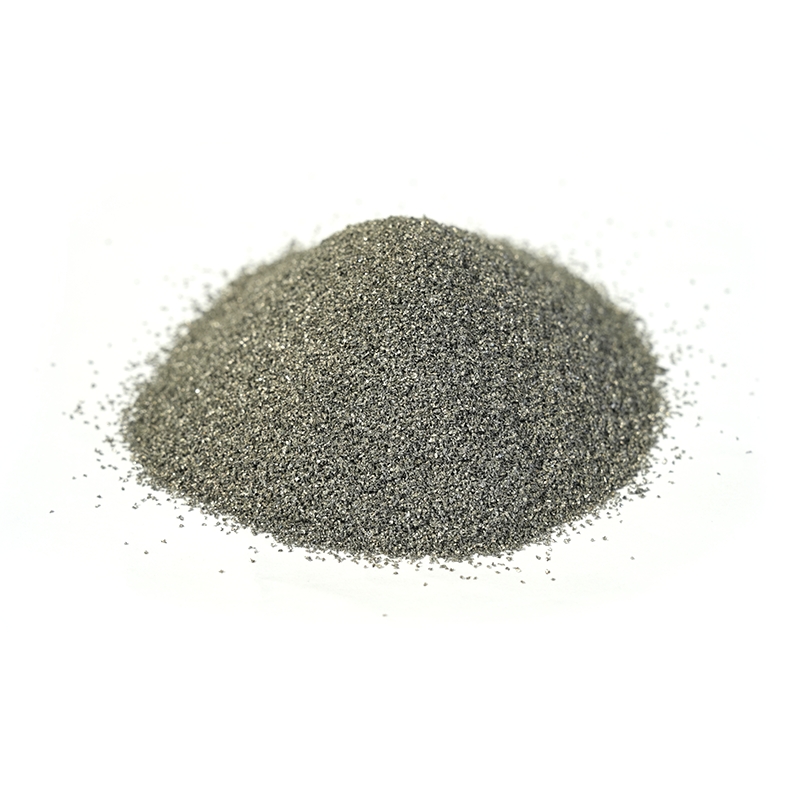

Additivt fremstillingspulver ser enkelt ud på afstand: fine metalpartikler, en tragt, en byggeplade og en færdig del. På tæt hold er det et nøje kontrolleret ingeniørmateriale. Partikelform, størrelsesfordeling, iltindhold, kemi og lot-to-lot-konsistens har alle indflydelse på, om en opbygning kører glat eller bliver til et dyrt eksperiment.
I vores arbejde med legeringspulvere og overfladeteknik handler de mest brugbare samtaler sjældent om et enkelt "bedste" pulver. De handler om pasform: hvad processen har brug for, hvad delen skal overleve, og hvad pulverleverandøren kan levere gentagne gange. Hvis du ønsker en bredere genopfriskning af legeringspulvertyper og udvalg, kan vores legeringspulver guide gennemgår det grundlæggende. Denne artikel forbliver tættere på de daglige spørgsmål: hvad pulveret skal gøre inde i en printer, hvorfor to pulvere med samme kemi kan opføre sig forskelligt, og hvordan man vælger en kvalitet uden at overspecificere den.
Hvad gør et godt additivt fremstillingspulver?
Et godt additivt fremstillingspulver skal gøre mere end at bære den rigtige kemiske sammensætning. Ved laserpulverbedfusion eller elektronstrålesmeltning spreder en recoater et tyndt lag over byggeområdet. Dette lag skal være ensartet, løst pakket og fri for agglomerater. Pulveret absorberer derefter energi, smelter og størkner hurtigt. Enhver inkonsistens i laget kan blive porøsitet, manglende sammensmeltning eller en overfladedefekt.
Derfor er pulverspecifikation ikke kun et kemicertifikat. Den kombinerer legeringskvalitet, partikelstørrelsesfordeling, morfologi, tilsyneladende tæthed, tapdensitet, flowadfærd, oxygenindhold, fugt og kontamineringskontrol. Et pulver, der klarer sig godt i en belægningsbrænder, kan være uegnet til en finlagsprinter, og et pulver, der udskriver smukt i én maskine, kan kæmpe i en anden med en anden overmaler, laserplet eller lagtykkelse.
Hvordan metalpulvere til additiv fremstilling fremstilles
De fleste metalpulvere til additiv fremstilling begynder med smeltning og forstøvning. Gasforstøvning er almindelig for højværdi- og reaktive legeringer, fordi den kan producere afrundede partikler med kontrolleret overfladekemi, selvom resultatet stadig afhænger af dysedesign, gasflow, smelteoverhedning og afkølingshastighed. Vandforstøvning er ofte mere økonomisk og har tendens til at producere uregelmæssige partikler; disse kan passe til bindemiddelstråler, presning eller andre ruter, hvor flow og pakningskrav er forskellige. Plasmasfæroidisering kan runde uregelmæssigt råmateriale, men det øger omkostningerne og er normalt reserveret til tilfælde, hvor morfologien har betydning nok til at retfærdiggøre det.
Produktionsmetoden former pulverets personlighed. Gasforstøvet pulver har ofte et godt flow og en høj pakningstæthed, men det kan indeholde satellitpartikler og finstoffer, der skal kontrolleres. Vandforstøvet pulver kan have en mere ru overflade og højere iltoptagelse. Pointen er ikke at rangordne metoder i det abstrakte. Det er at matche pulverfremstillingsruten til processen, legeringen og acceptkriterierne, der betyder noget for den sidste del.
De vigtigste legeringspulverfamilier
Forskellige legeringsfamilier løser forskellige problemer. Den hurtige sammenligning nedenfor er et udgangspunkt for tekniske diskussioner, ikke en erstatning for kvalifikationstest.
| Pulver familie | Typiske styrker | Almindelig brugsretning | Udvælgelse watch-outs |
|---|---|---|---|
| Nikkelbaseret og nikkel-kobolt | Korrosionsbestandighed, høj temperaturstyrke, god sejhed i mange kvaliteter | Varme sektionsdele, kemisk udstyr, slid- og korrosionsbeskyttelse | Iltkontrol, revnefølsomhed, kemikonsistens |
| Kobolt-baseret | Slidstyrke, varm hårdhed, korrosionsbestandighed | Ventildele, pumpekomponenter, hardfacing, slidstærke overflader | Kulstof- og boridbalance, duktilitet, bearbejdningsrespons |
| Jernbaseret og stål | Omkostningseffektivt, bredt sortiment af egenskaber, nyttig hærdbarhed | Industrielle dele, værktøj, reparation, strukturelle komponenter | Kulstofkontrol, iltopsamling, forvrængning efter behandling |
| Kobberbaseret | Høj termisk og elektrisk ledningsevne | Varmeoverførselsdele, elektriske kontakter, induktionskomponenter | Laserreflektivitet, procesvindue, porøsitetsrisiko |
| Titanium og aluminium | Lav densitet, korrosionsbestandighed, godt styrke-til-vægt-forhold | Letvægtskonstruktioner, rumfarts-, medicinske og transportdele | Reaktivitet, oxidkontrol, pulverhåndteringssikkerhed |
| Carbid-forstærkede pulvere | Høj hårdhed og slidstyrke | Sliddele, skære- og boreflader, beskyttende lag | Ensartet forstærkning, afvejning af sejhed, proceskompatibilitet |
Nikkelbaserede pulvere er ofte førstevalg, når en del skal kombinere varmebestandighed med korrosionsbestandighed. Nikkel-koboltkvaliteter skubber mod højere temperaturer eller mere krævende service, men de kræver også mere af procesvinduet. Et nikkelbaseret metalpulver kan være et praktisk udgangspunkt for både additiv fremstilling og avanceret overfladearbejde, forudsat at kvalitet, størrelsessnit og iltniveau er aftalt i forhold til den faktiske proces.
 Nikkelbaserede metalpulvere til hårdbelægning og additiv fremstilling Nikkel-matrix-legeringspulver med valgbar hårdhed og korrosionsbestandighed til hardfacing, termisk spray, beklædning, pulvermetallurgi og 3D-print. Se produkt →
Kobolt-baserede pulvere er en anden slags værktøj. De handler mindre om struktur til generelle formål og mere om slid, varm hårdhed og modstand mod aggressiv kontakt. I praksis gør det dem relevante for ventilsæder, pumpedele, hardfacing og andre overflader, hvor slid er fjenden. Balancen mellem kulstof, carbiddannere og matrixsejhed har betydning, især når den samme legering kan bruges til en trykt del og til en belægning.
 Koboltbaserede legeringspulvere til slid og højtemperaturservice Cobalt-dominerende hårdlegeringspulver med Cr og W til ventilsæder, ekstruderingsmatricer og overlejringer, der kræver slid, korrosions- og oxidationsbestandighed ved høj temperatur. Se produkt →
Jernbaserede pulvere tilbyder et bredt egenskabsområde og ofte en mere fordelagtig omkostningsposition. Kobberbaserede pulvere er attraktive til termiske og elektriske opgaver, men deres reflektionsevne og termiske ledningsevne kan gøre laserbehandling mindre tilgivende. Titanium- og aluminiumspulvere kræver omhyggelig atmosfære og håndteringskontrol på grund af reaktivitet og oxidfølsomhed. Ingen af disse familier er universelt "bedre"; det rigtige valg følger den fejltilstand, du forsøger at forhindre.
Pulveregenskaber, der former printkvaliteten
Når en opbygning fejler, er pulveret ikke altid årsagen, men det er ofte en del af historien. Disse karakteristika er værd at gennemgå før en prøveversion eller en produktionsudgivelse:
- Partikelstørrelsesfordeling: Fine partikler kan forbedre overfladedetaljerne, men øge flow-besværet og iltoptagelsen. Grove snit kan spredes godt, men kan reducere opløsning eller smelteeffektivitet.
- Morfologi: Afrundede partikler flyder normalt og pakker bedre. Uregelmæssige partikler kan være nyttige i andre processer, men kan danne bro eller spredes ujævnt i et overmalersystem.
- Flow og pakningstæthed: Godt flow hjælper med at danne et ensartet lag. Tilsyneladende og tapdensitet påvirker, hvor meget materiale der er tilgængeligt i et givet lagvolumen.
- Ilt og fugt: Begge kan påvirke befugtning, porøsitet og endelig kemi. Den acceptable grænse afhænger af legering og proces, så et enkelt tal bør ikke anvendes overalt.
- Satellitter og agglomerater: Små partikler smeltet sammen med større kan forstyrre spredningen og skabe lokale defekter. Deres tilstedeværelse skal måles, ikke bedømmes af øjet alene.
- Kontaminering og sporbarhed: Pulver skal kunne spores ved lodtrækning, opbevares korrekt og kontrolleres for fremmedlegemer. God dokumentation er en del af materialets ydeevne.
Matchende pulver til processen
Laserpulverbedfusion kræver normalt et relativt fint snit, ofte i intervallet 15-45 µm afhængigt af maskinen og lagtykkelsen. Elektronstrålesmeltning har en tendens til at bruge grovere pulver, fordi processen og vakuummiljøet opfører sig anderledes. Direkte energiaflejring bruger ofte et bredere snit, nogle gange omkring 45-150 µm, fordi pulveret føres gennem en dyse i stedet for at spredes som et tyndt leje. Binderudsprøjtning kan igen tolerere forskellig morfologi og størrelsesfordelinger. Disse intervaller er udgangspunkter, ikke universelle specifikationer.
Det er også her, terminologi kan blive vildledende. Et laserbeklædningspulver er ikke automatisk et additivt fremstillingspulver til en pulverbedmaskine. De to processer deler interessen for rent, flydende pulver, men de kræver ikke samme partikeludskæring eller samme smelteadfærd. I rettet energiaflejring og laserbeklædning betyder ensartet fremføringsevne og stabil smeltebassinadfærd ofte mere end den finest mulige partikelstørrelse.
 Laserbeklædningspulver til slidbestandige overfladelag Nikkel-, kobolt- og jernbaserede legeringspulvere screenet til laserbeklædning, der tilbyder lavfortynding, tætte lag til aksler, ventiler, skruer og slidflader. Se produkt →
En nyttig regel er at kvalificere pulveret mod processen, ikke mod en katalogside alene. Byg en lille testmatrix, inspicér pulveret før og efter brug, og sammenlign resultaterne med delens krav. Hvis en kvalitet virker i en belægningsbrænder, men ikke i en printer, er det ikke en selvmodsigelse. Det er bevis på, at procesvinduet, ikke kun kemien, gør arbejdet.
Genbrug, håndtering og kvalitetskontrol
Genbrug af pulver er almindeligt i additiv fremstilling, men det er ikke en simpel "top op og fortsæt" beslutning. Gentagen termisk eksponering og håndtering kan ændre partikelstørrelsesfordeling, oxygenindhold, morfologi og strømningsadfærd. Nogle legeringer tolererer genbrug godt inden for et valideret vindue; andre har brug for strammere grænser eller hyppigere opdatering. Den rigtige tilgang er at måle, hvad der ændrer sig og sætte en grænse, der beskytter delen, i stedet for at stole på et fast antal cyklusser, der måske ikke passer til operationen.
Håndtering betyder lige så meget. Fugtopsamling, krydskontaminering, forkert sigtning og dårlig opbevaring kan fortryde en god indgående specifikation. En praktisk kvalitetsplan omfatter sædvanligvis indgående partikontrol, opbevaringskontrol, sigte- og blandingsoptegnelser, periodisk prøveudtagning og en klar beslutning om, hvornår pulver ikke længere er egnet til den påtænkte konstruktion. Disse skridt er ikke bureaukrati; de er, hvordan en pulverleverandør og en producent forhindrer en proces i at glide.
En praktisk udvælgelsestjekliste
Før du anmoder om et tilbud eller forpligter dig til en produktionskørsel, hjælper det at sætte applikationen i et almindeligt sprog. Tjeklisten nedenfor er et godt sted at starte:
- Definer den dominerende fejltilstand: slid, korrosion, varme, træthed, ledningsevne eller en kombination.
- Bekræft processen og maskinen, inklusive lagtykkelse, overmalingstype og atmosfære.
- Angiv legeringskvaliteten efter standard, hvor det er muligt, og angiv enhver egenskab, der ikke kan kompromitteres.
- Aftal partikelstørrelsesfordeling og testmetode, ikke kun et nominelt område.
- Indstil grænser for ilt, fugt, flow og kontaminering baseret på processen og delrisikoen.
- Spørg, hvor meget sporbarhed, emballering og opbevaring vil blive håndteret.
- Planlæg en kvalifikationsopbygning med nok inspektioner til at afsløre spredning, porøsitet og kemiproblemer.
- Beslut genbrugspolitikken, før produktionen begynder, herunder prøveudtagningsfrekvens og opdateringsregler.
Fra pulverspecifikation til produktionsvirkelighed
Vores team arbejder ud fra den materielle side af dette problem. Vi producerer legeringspulvere, påfører belægnings- og beklædningsprocesser og laver brugerdefinerede slidbestandige dele såsom ruller, aksler og bøsninger. Denne kombination er nyttig, fordi pulveradfærd ikke stopper ved tragten. Det fortsætter med fodring, smeltning, limning, efterbehandling og service. En karakter, der ser godt ud på et certifikat, skal stadig overleve den virkelige proces.
Den erfaring erstatter ikke en kundes eget kvalifikationsarbejde, og det skal den ikke. Det er med til at forkorte samtalen. I stedet for kun at bede om "additivt fremstillingspulver", kan vi diskutere legeringen, partikeludskæringen, iltgrænsen, processen og fejltilstanden sammen. Det er normalt her, en praktisk specifikation begynder: ikke med den bredest mulige påstand, men med en klar forståelse af, hvad pulveret skal gøre, hvordan det vil blive håndteret, og hvilket bevis der viser, at det er klar til produktion.